

窒化ケイ素焼結の課題
窒化ケイ素(Si₃N₄)は技術的な課題で陶磁器製造へ進軍した。酸化陶磁器(アル₂O₃とは違い、ZrO₂)を介してsinter喜ん、固体拡散Si₃N₄はcovalently保税化合物非常に低い自己拡散係数を持つ。従来の無圧力焼結だけでは、完全な密度を達成することはできません。また、Si₃N₄thermodynamicallyと不安定に必要な気温densification-itは分解されて元素シリコンを開始すると共に窒素ガスでこのような内容気圧1800°Cです
これらの障壁を克服するには、高度な組み合わせが必要です液相微小焼成(酸化物添加剤を使用して一過性のガラス相を形成する)高架窒素overpressure(分解を抑制するため)、頻繁に熱いisostatic押下(残余気孔率を除去するため)。その結果、99.9%の理論密度、優れた破壊靭性、および航空宇宙、自動車、半導体産業で要求される信頼性を備えた>材料が誕生しました。
原料粉末特性&焼結添加剤
最終Si₃の質により決定されたN₄コンポーネントは、根本的に粉から特性および丁寧に人工添加物システムに関する。
α-Si₃N₄粉要件
相純度:> 95%α-phase (tougheningにβに変換焼成)
粒子のサイズ:D50 = 0.2-0.5μm (submicron拡張sinterability)
酸素含有量:1.0 ~ 2.0 wt%のwt%を制御(sioゾル層を形成して液相を助ける)
金属不純物:fe、al、ca <各50 ppm(劣化防止)
賭け表面積:10 - 20 m2 /g(最適反応性バランス)
先端セラミック添加物システム
純粋なSi₃N₄sinterできない。酸化物添加剤は表面sioと反応してaを形成する液相微小空Y-Si-Al-O-N(屋さん)約1700°cで溶液再沈殿高密度化を可能にする:
Y₂O₃+アル₂O₃:最も一般的なシステム;最適な粘度&湿潤
MgO / MgSiN₂:低気温でのより速い密度化を促進します
レアアース酸化物(盧₂O₃、Yb₂O₃):高温アプリケーションのための高い耐火性
総添加物:典型的には5 ~ 12 wt%(密度バランス対高温クリープ)
完全な製造プロセスフロー
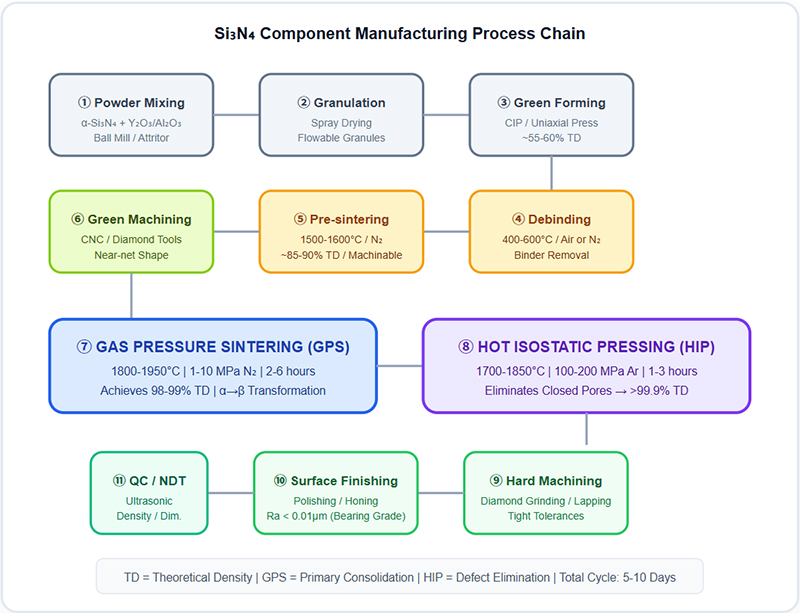
以下の図からエンドツーエンド製造シーケンス高密度Si₃位Nに片栗粉₄から構成されています
図1:高密度Si₃N₄成分製造プロセスフロー
gps vs. hip: 2段階の高密度化戦略
ガス圧力焼結法(gps)
小学校整理ステップ
温度:1800-1950°C
N₂圧力10メガパスカル
宿る時間:6時間
達成密度:98-99% TD
鍵机能:Si₃Nを抑える₄分解し、液相微小空、形成αを促進するなら→β変換
限界が粒子内に閉じ込められた孤立した閉じた細孔を除去することはできません
熱間静圧プレス(hip)
Post-Sintering化は
温度:1700-1850°C
Ar圧力100 ~ 200メガパスカル
宿る時間:1 ~ 3時間
達成密度:> 99.9% TD
鍵机能:静水圧は閉じた微小孔率を崩壊させ、内部欠陥を修復します
結果はweibull弾性率、疲労寿命、破壊靭性を最大化します
拡張された知識:なぜヒップだけを使用しないのですか?
ヒップはすでに持っている部分を必要とします閉鎖多孔质(表面に開いた孔のチャネルが接続されていない)。開いた毛穴を持つ緑色の体がヒップである場合'd、加圧されたガスは細孔ネットワークを貫通し、高密度化は発生しません。gpsは、最初に液相焼結によって開いた孔を閉じ、孤立した閉じた孔を作ります。この2段階のアプローチは、完全な密度と複雑な形状の両方を達成するために不可欠です。
三四二α呼ヅβ位相大変身& Microstructural Toughening
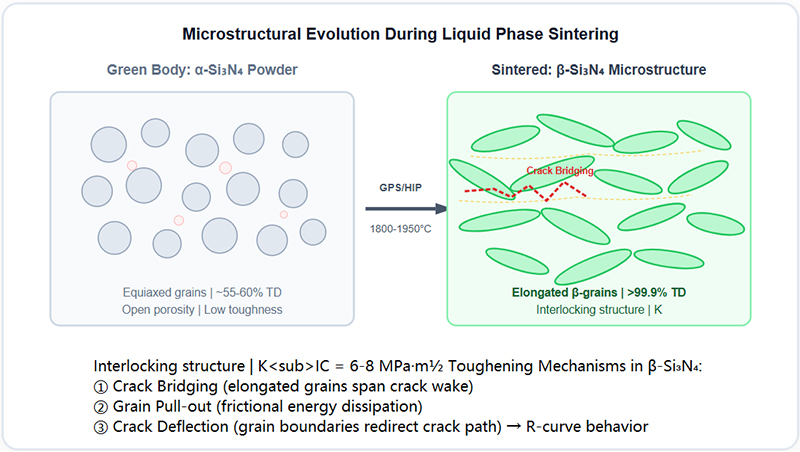
Si₃の破格の骨折靭性N₄も元々はをクリスタルstructure-itが制御された微細構造の開発によって設計されました先端セラミック。変換equiaxedからα-grainsに細長いβ-grains作成の連動微视的亀裂伝搬に抵抗した。
SVG図2:α→β位相変換&亀裂ブリッジ機構
Solution-Reprecipitation機構
液体フェイズ焼成、α-Si₃N₄粒に溶け入るY-Si-Al-O-N細長いβ、溶けreprecipitate -Si₃N₄結晶既存β-nuclei。このOstwald熟し過程は下面エネルギーで駆動されてβ-grainsを比率で5-10:1、態様はtougheningのために非常に重要です。
穀物境界工学
冷却後に残されたアモルファス粒界薄膜(~1 ~ 2 nm)が高温クリープ抵抗を抑制します。焼結後の熱処理ができますdevitrify結晶質ケイ酸塩へのこのガラス相は、>1200°cで劇的に耐クリープ性を向上させ、タービンおよび航空宇宙用途。
精密加工&表面仕上げ
十分のSi₃N HV₄は硬度1500-1700、従来の加工難しいものと見られる。すべての寸法仕上げはダイヤモンド研磨材を使用しなければなりません。
| 舞台 | 方法 | 寛容 | メモ |
|---|---|---|---|
| グリーン加工 | カーバイド/ hss cnc | ±0.1ミリ | 前焼結体(~85% td);迅速、低コストに;15 ~ 20%の収縮を占めます |
| ハード研磨 | ダイヤモンドホイール(樹脂・メタルボンド) | ±0.005 mm | 十分の;表面に圧縮応力が発生します冷却強制 |
| 岩浜/スキル | ダイヤモンドスラリー+鋳鉄プレート | ±0.001ミリ | 軸受ボール方面G3-G5を実现sphericity;粉砕損傷層を除去する |
| Superfinishing /磨き | cmp /磁気研磨剤 | Ra <、0.005μm | 光学/半導体グレードのミラー仕上げ;除去地下流れ込み |
重要:研削による損傷を回避すること
攻撃的な磨製の船のSi₃N₄、绍介でき地下流れ込み50 mμmまで疲労開始サイトとして活動する。正しいプロセス制御を含む:光depth-of-cut (<、△5μm /峠)冷却フローが十分fine-grit車輪(#400+)、損傷した層を除去するための必須の研磨後ラッピング/研磨。ベアリンググレードの部品については、x線回折残留応力測定を使用して表面の完全性を検証します。
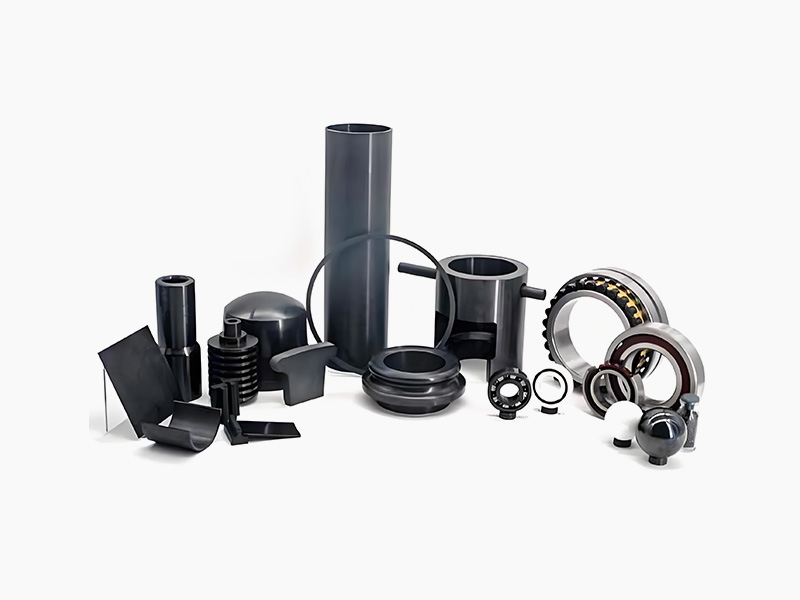
必須高密度Si₃N₄成分アプリケーション
ハイブリッドベアリングボール&ローラー
要求:>99.9%の密度、g3-g5球面性、ゼロ表面下欠陥。
利益:鋼より60%軽量、電気絶縁、3 ~ 10×疲労寿命。ev用モーター、工作機械用スピンドル、風力タービン、航空宇宙用ターボポンプなどに使用されています。
半導体の器興(キフン)部品
要求:超高純度(>99.99%)、プラズマ浸食耐性、低粒子発生。
利益:エッチングフォーカスリング、cvdウェハボート、cmpリテーナ。ウェハーを汚染することなく、強力なフルオロカーボンプラズマと1200°cの炉サイクルに耐えます。
自動車エンジン成分
要求:熱衝撃性、高温強度、耐摩耗性。
利益:ターボチャージャのローター(ラグの低減)、グロープラグ、バルブトレインフォロワー、燃料噴射ノズル。より高い燃焼温度と効率の向上を可能にします。
金属切削工具&インサート
要求:高高温硬度、化学的不活性対鉄ベースの合金。
利益:機械は、超硬合金の2 ~ 3倍の速度で鉄と超合金を鋳造します。化学的安定性により、鋼によるクレーター摩耗がありません。高速旋削加工やミーリング加工に最適です。
溶接&熱取付け具
要求:非導電性、熱絶縁性、溶融金属スプラッシュに対する耐性。
利益:ノズル先端の溶接、ピンの位置決め、ろう付け治具。溶接スパッタに付着せず、ワークを電気的に隔離し、繰り返し熱サイクルに耐えます。
産業着部品
要求:極端な耐摩耗性、腐食耐性。
利益:ポンプシール、ブラストノズル、スレッドガイド、押出ダイ。wcが化学的攻撃を受ける腐食性研磨性環境で炭化タングステンを長持ちさせます。
高密度ヒップの最終的な特性'd Si₃N₄
| 財産 | 値(ヒップ₃N₄Si) | 意味 |
|---|---|---|
| 密度 | 3.20-3.25 g/ cm3 (gt: 99.9% td)。 | Near-theoretical;除去porosity-related失敗 |
| 屈曲力 | 800-1200 MPa | 構造セラミックスの中で最も高い |
| 骨折靭性を分担(KIC) | 6.0-8.0 MPa・m½ | アル₂O₃より2 ~ 3×伸び、により、動的装着 |
| 硬度(HV) | 1500-1700 | 優れた耐摩耗性と耐摩耗性 |
| 熱ショック(ΔT) | > 800°C | 赤熱から水へのクエンチを生き延びます |
| マックスサービス温度 | 1200-1400°C (load-dependent) | 保持> 1000°cで80%のrt強度 |
| 電気抵抗率 | >、¹= 10⁴Ω・cm | edm防止のための完璧な絶縁体 |
| Weibull係数(m) | 15 ~ 30(ヒップ) | 高い信頼性で予測可能な失敗統計 |
エンジニアリングよくある質問(faq)
Q1:の典型的な萎縮はいくらSi₃N₄焼成?
通常、gps焼結中の線形収縮があります15-22%緑の密度と添加物の含有量に応じて。体積収縮は約40 ~ 50%である。これは、緑色の機械加工許容量で正確に考慮する必要があります。収縮はcip-成形部品では等方的ですが、緑色の密度勾配のため、ユニアクシャルプレス部品ではわずかに異方的になることがあります。
Q2: Si₃N₄よいが参加あるいははんだ付け金属に行っているのか。
はい、しかし、それは専門的な技術が必要です。金属ロウ付け活躍(充填Ti-containing合金を使いAg-Cu-Ti) Si₃N壮一帆関節反応を作り₄面錫・Ti₅Siという形で₃interlayers。直接結合と拡散結合も可能です。主な課題は管理ですワイン不一致(Si₃N₄:3.2 ppm / K vs鉄鋼:12 ppm / K)、化が必要interlayersまたは防止に関節て等級をつける受け入れた
Q3: Si₃はどうやってN₄SiCと比べるとZrO₂構造のアプリケーションのために?
」対「SiCSi₃N₄强靭には優れた捜査官が骨折(6 ~ 8 vs方のMPa 3 - 4・m½)と熱衝撃性が、1400°c以上の低い熱伝導率と耐酸化性。vs ZrO₂:Si₃N₄力を保持するはるかに気温の高い日(ZrO₂荒廃以上800°C位相の不安にともなうドル)、しかしZrO₂room-temperatureが高い強い体力。Si₃N₄バランス高温動的アプリケーションは最高です。
Q4:何NDT方法で高密度Si₃資格に向かってN₄成分んの?
重要なコンポーネントは、複数のndt検査を受けます。超音波検査(pulse-echo、50 ~ 100 MHz)検出地下毛穴を詰まらせ形成> 10μm。x線CTスキャン3 dボリューム欠陥マッピングを提供します。染料ます検surface-breaking亀裂を掲示する。蛍光浸透液検査(fpi)航空宇宙ベアリングボールに使用されます。アルキメデス法による密度検証は、>99.9% tdを確認します。すべてのベアリンググレードボールは、iso 26602に従って個別に検査されます。